módulo de câmera industrial
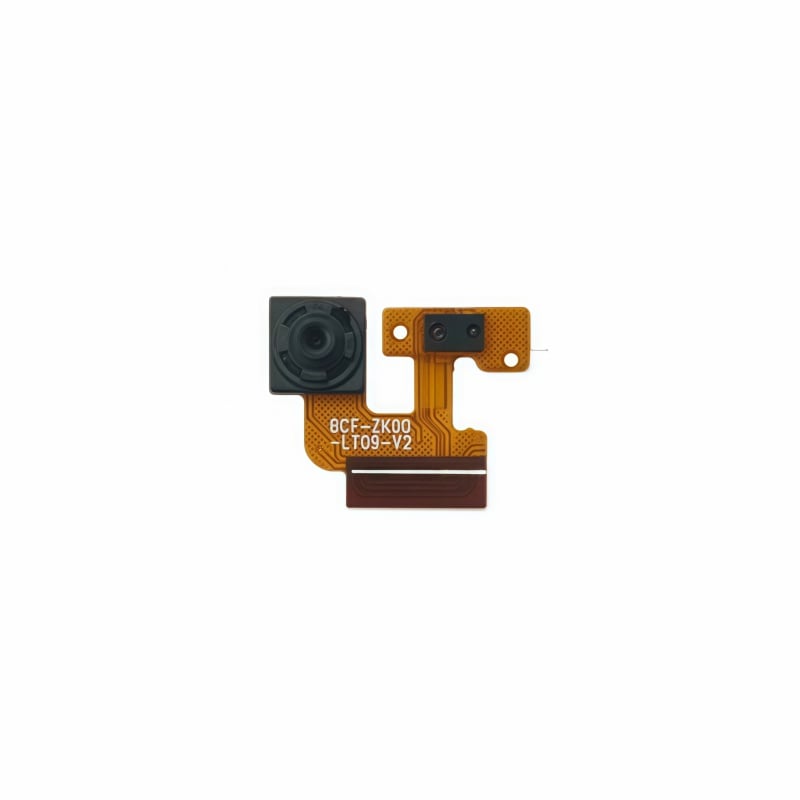
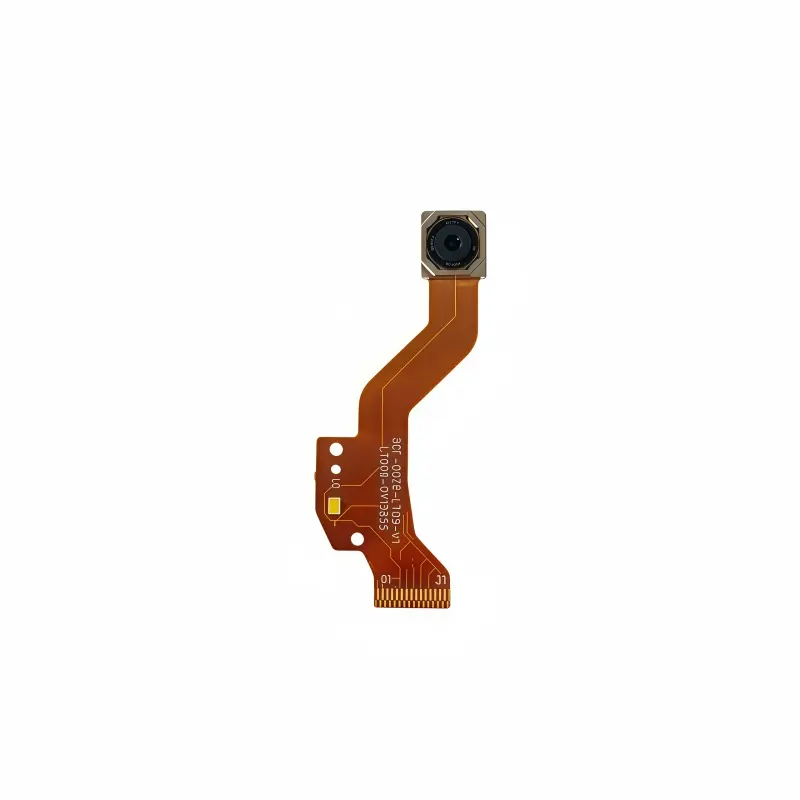
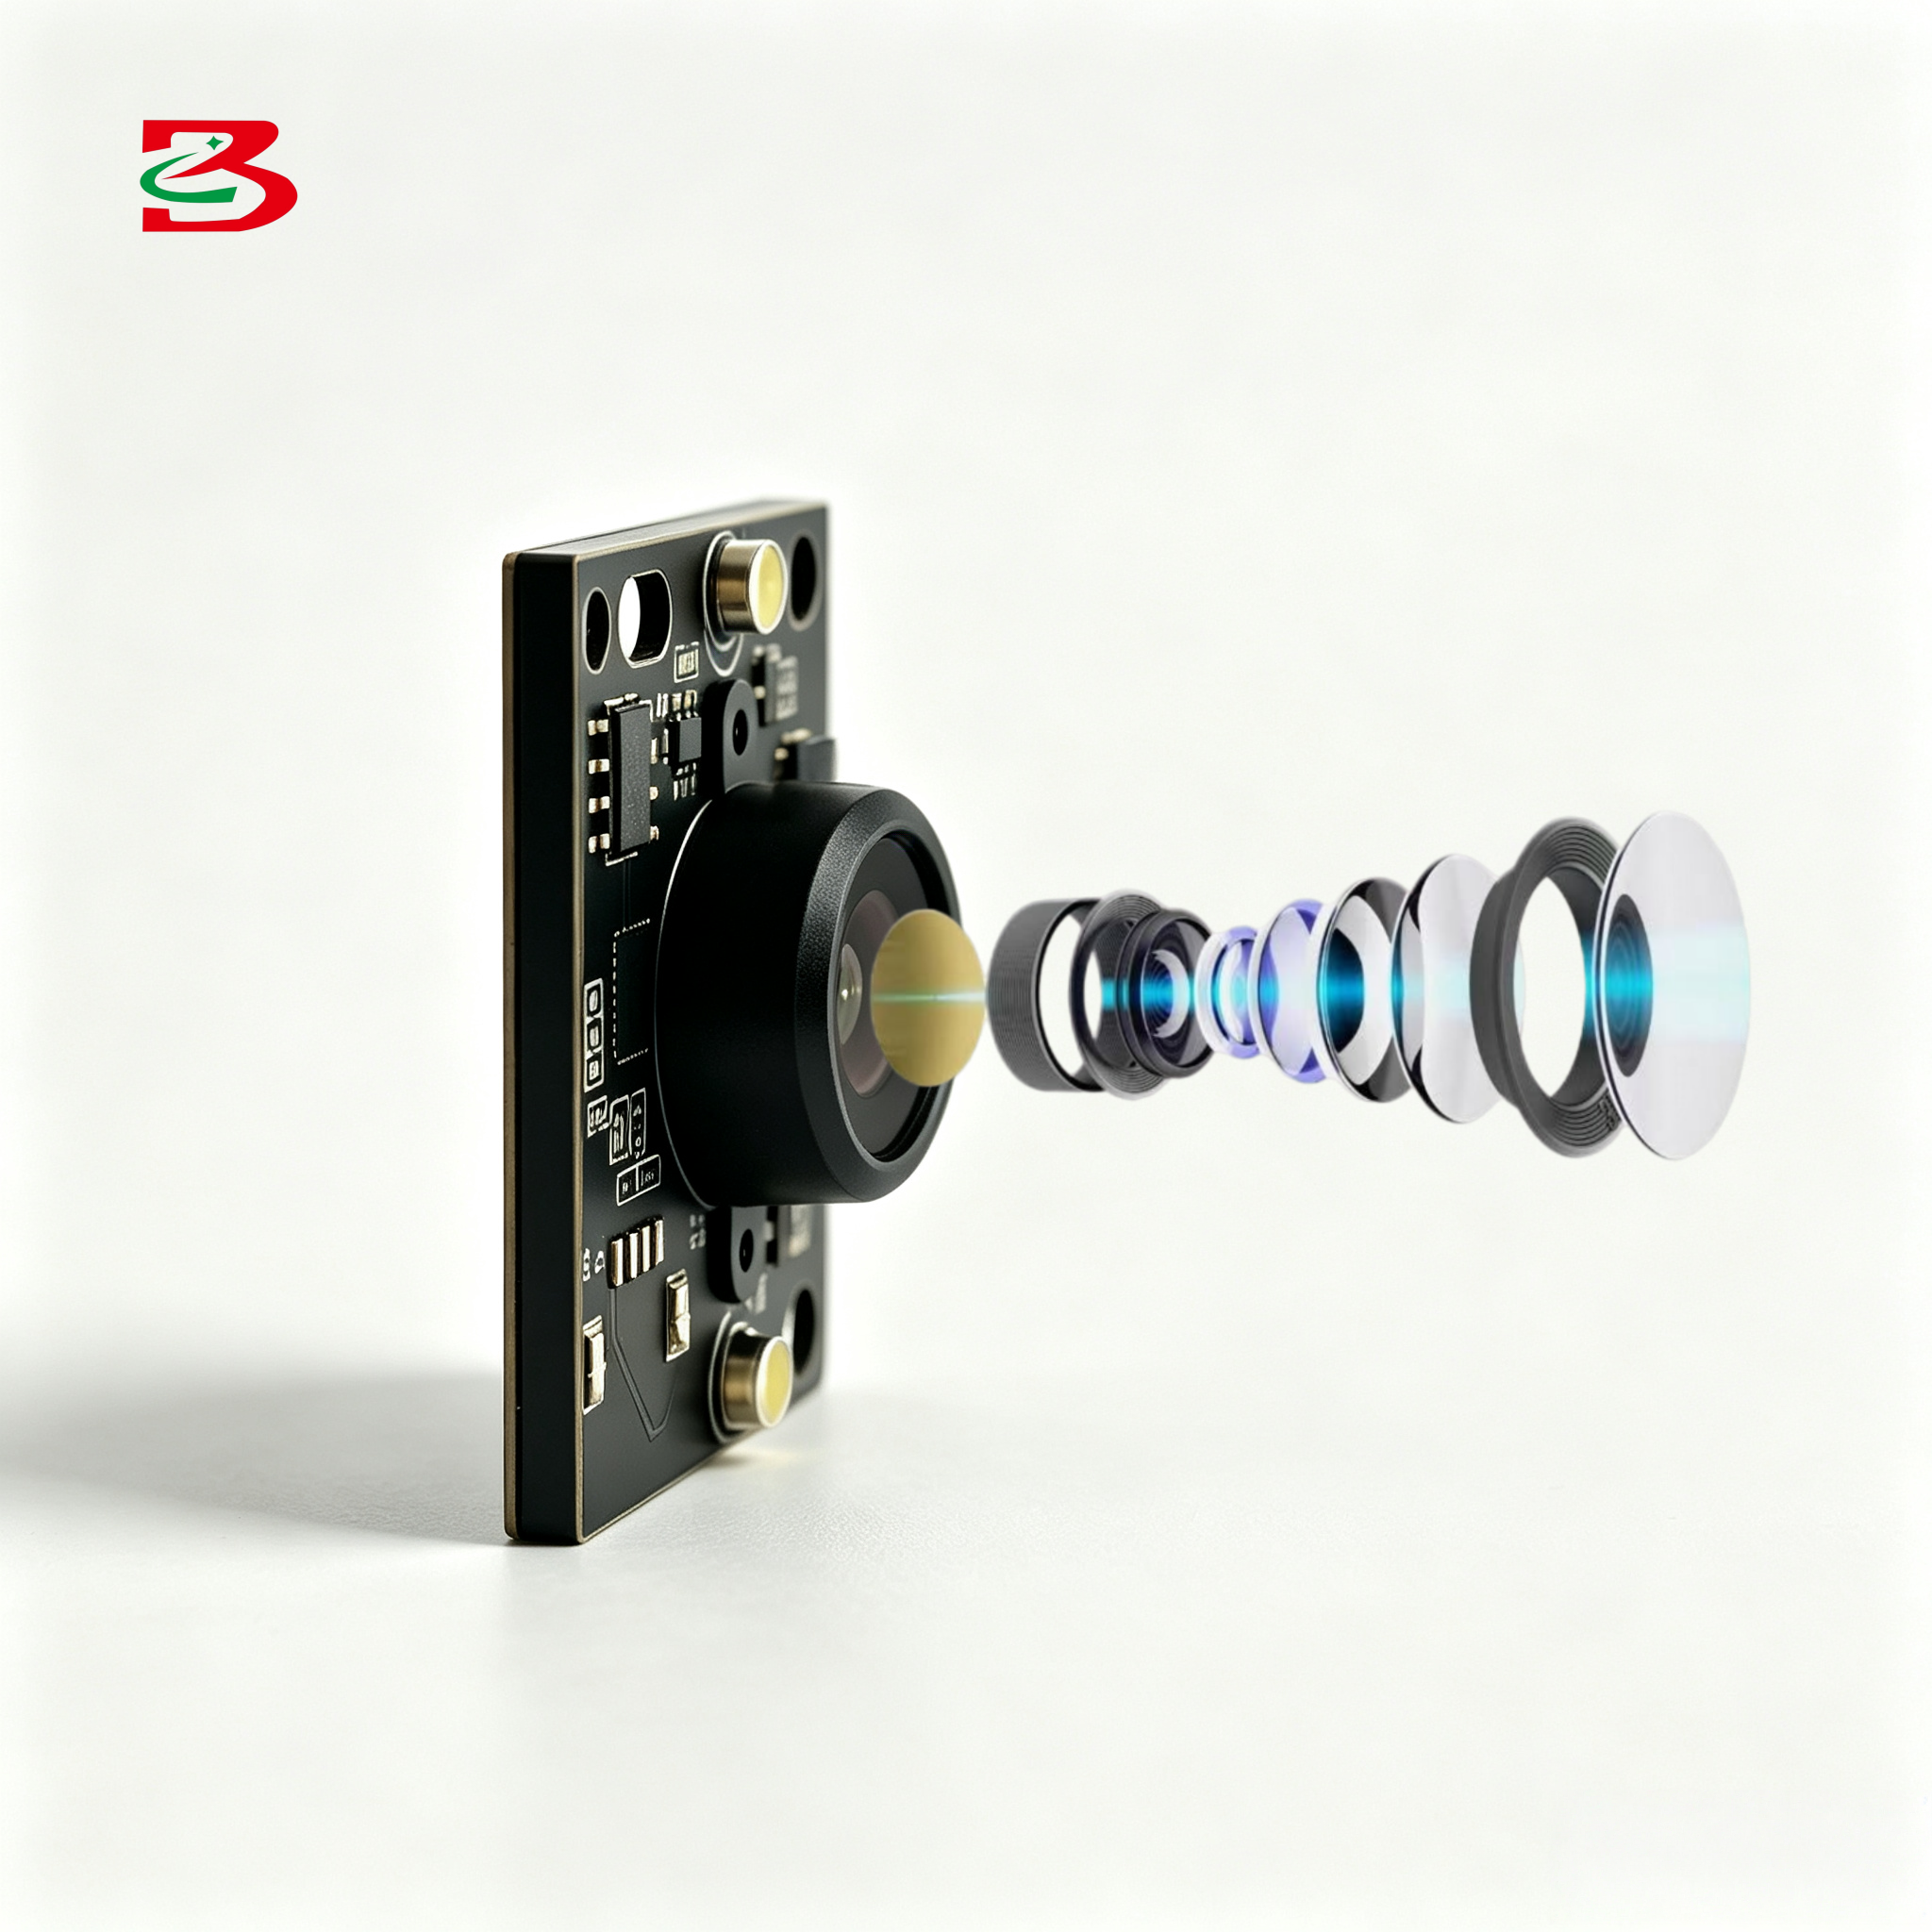
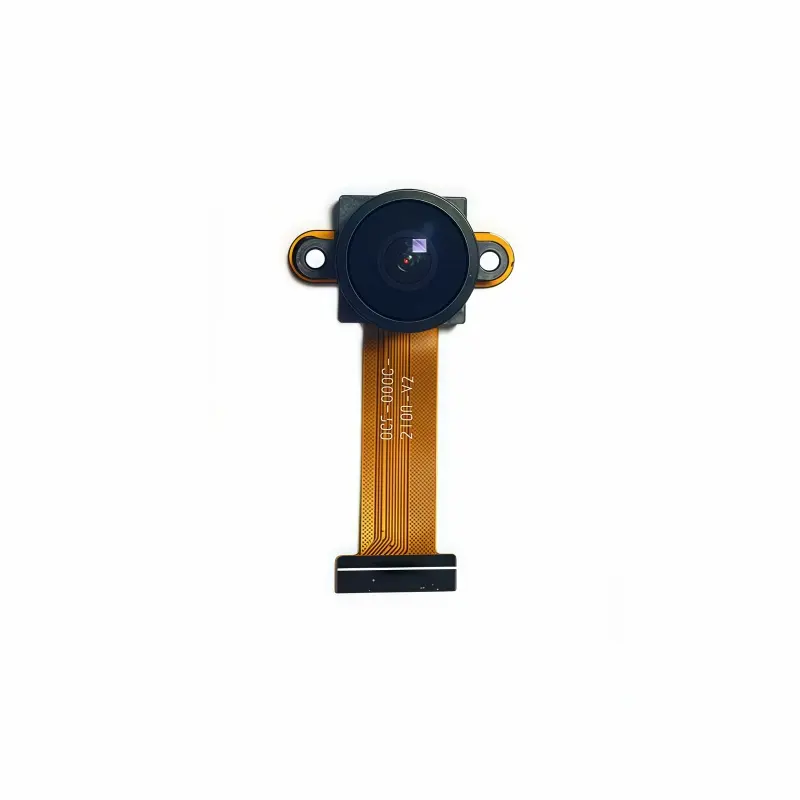
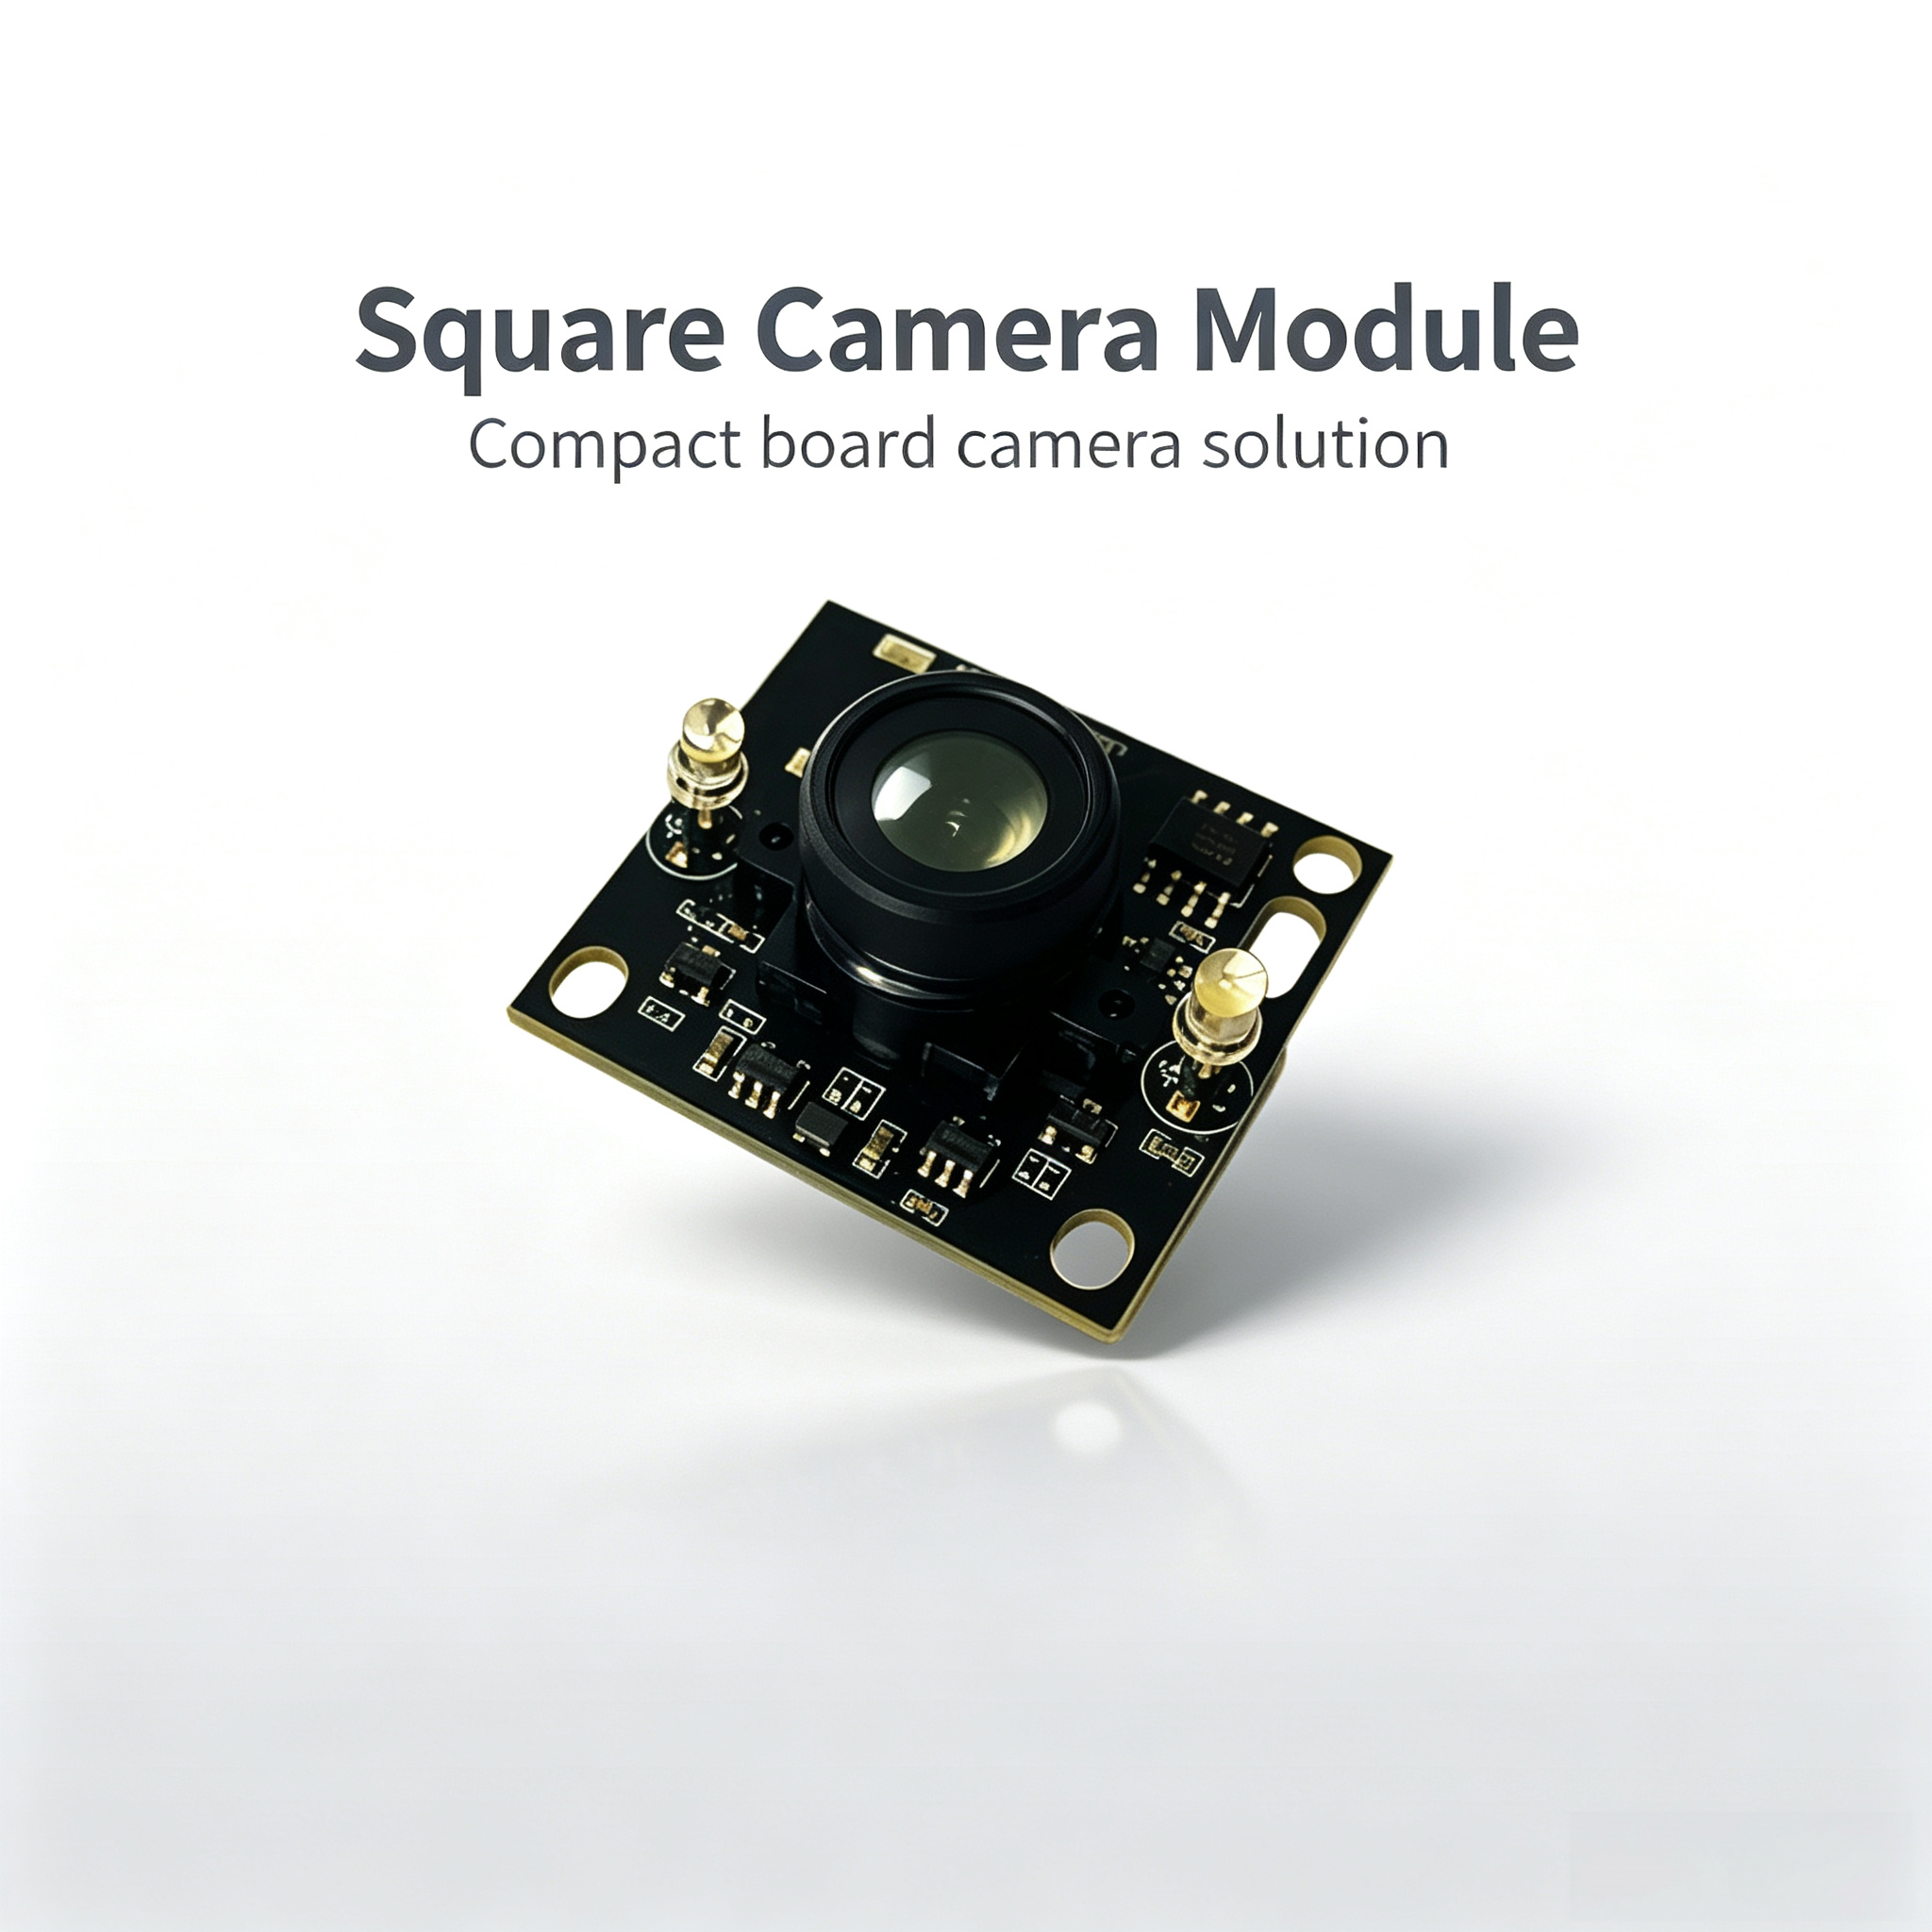
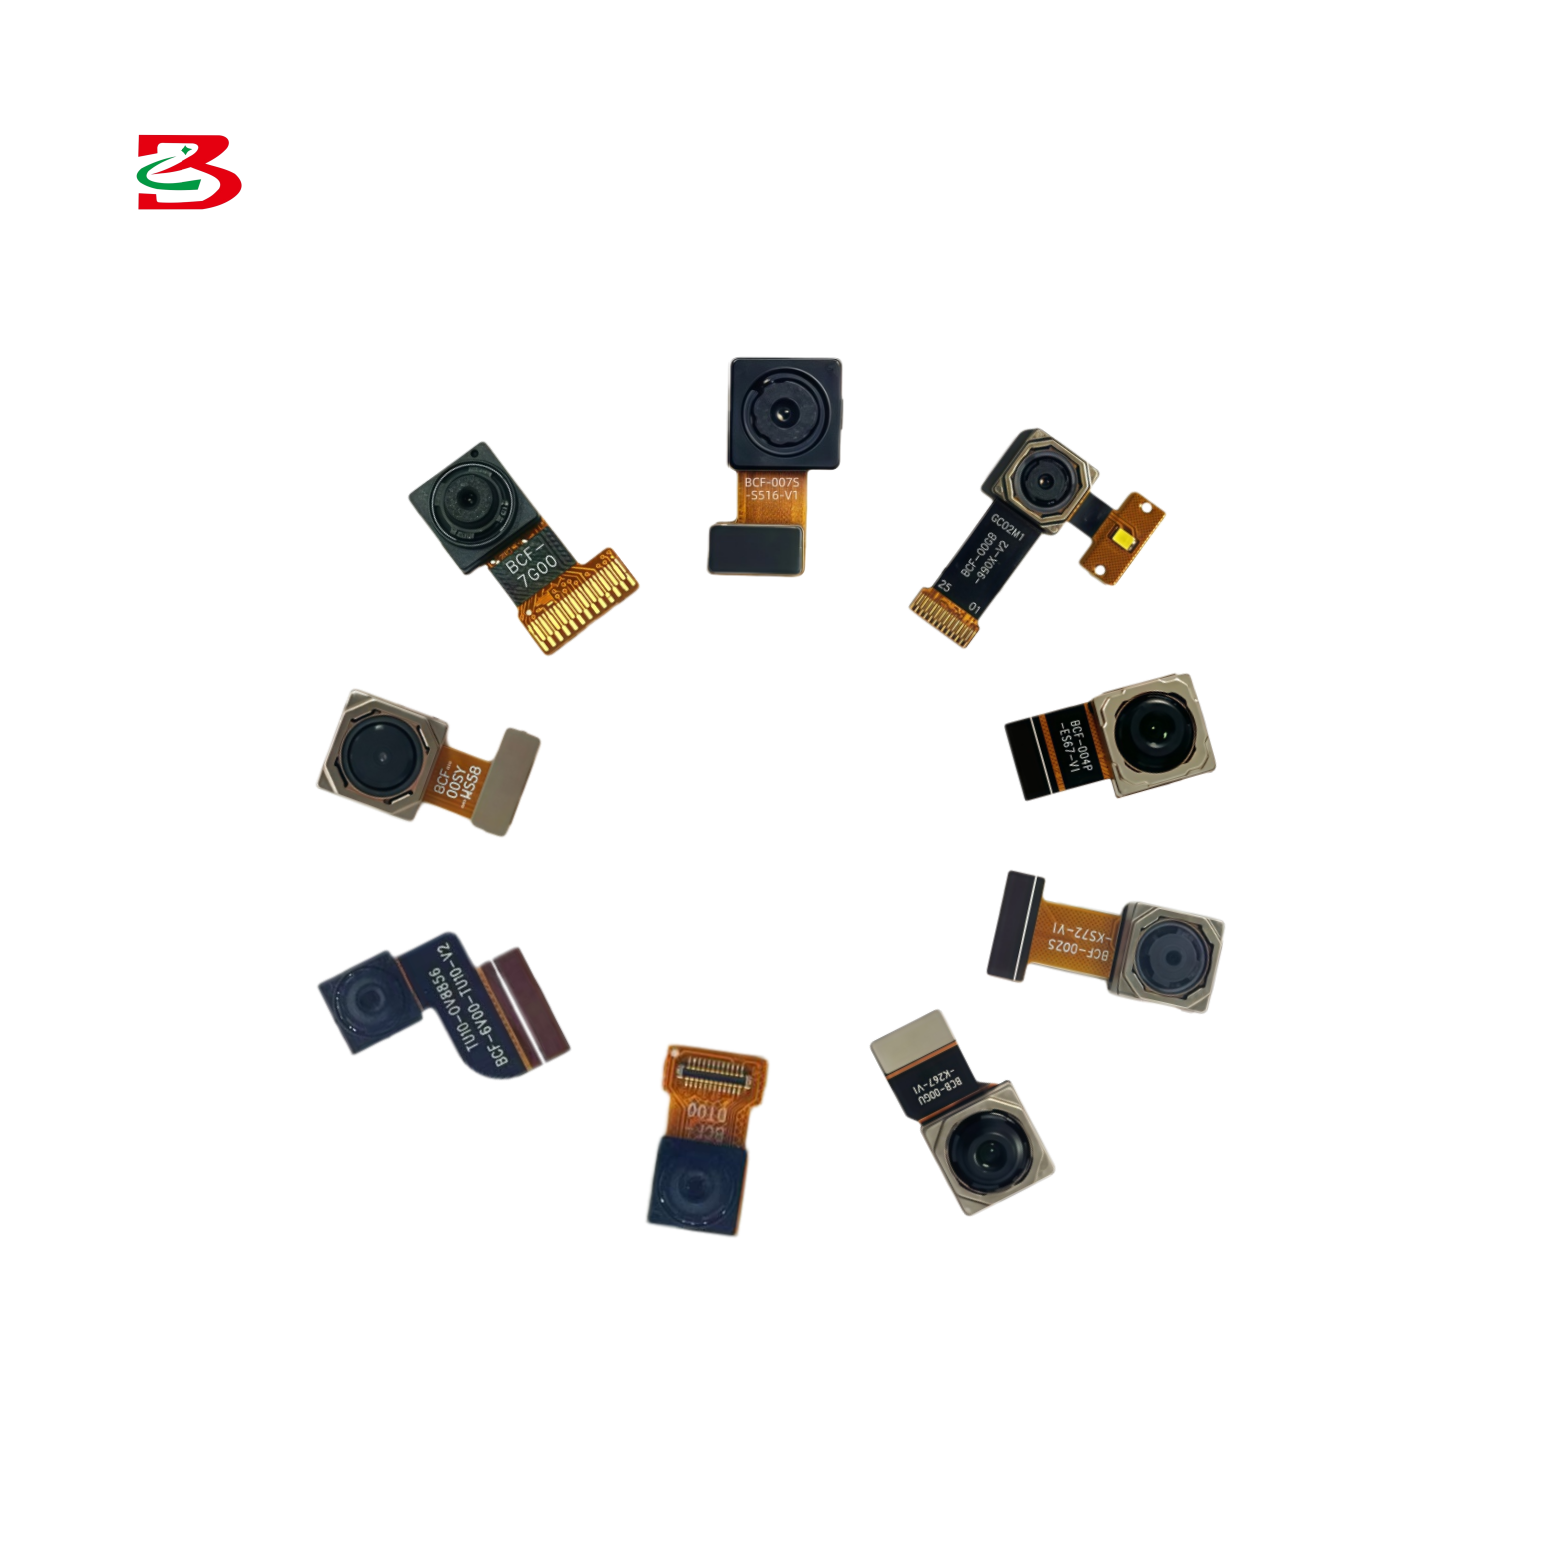
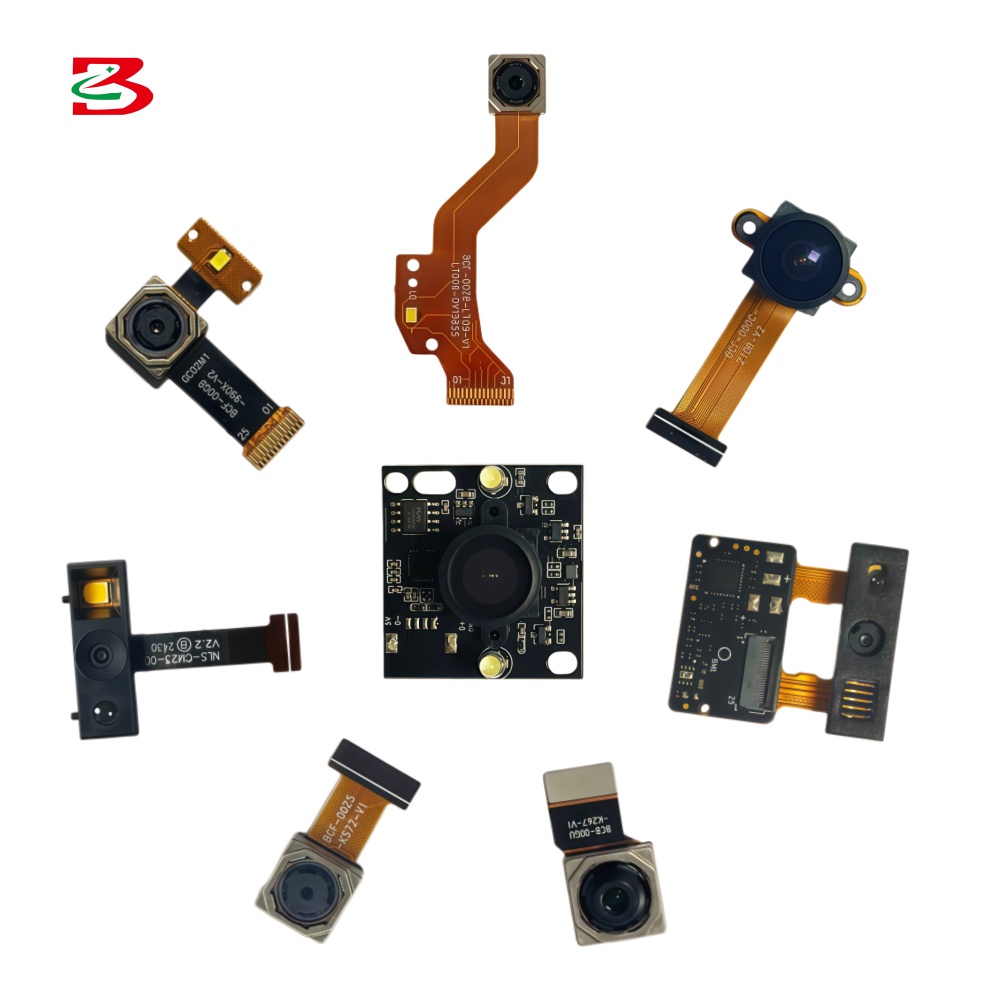
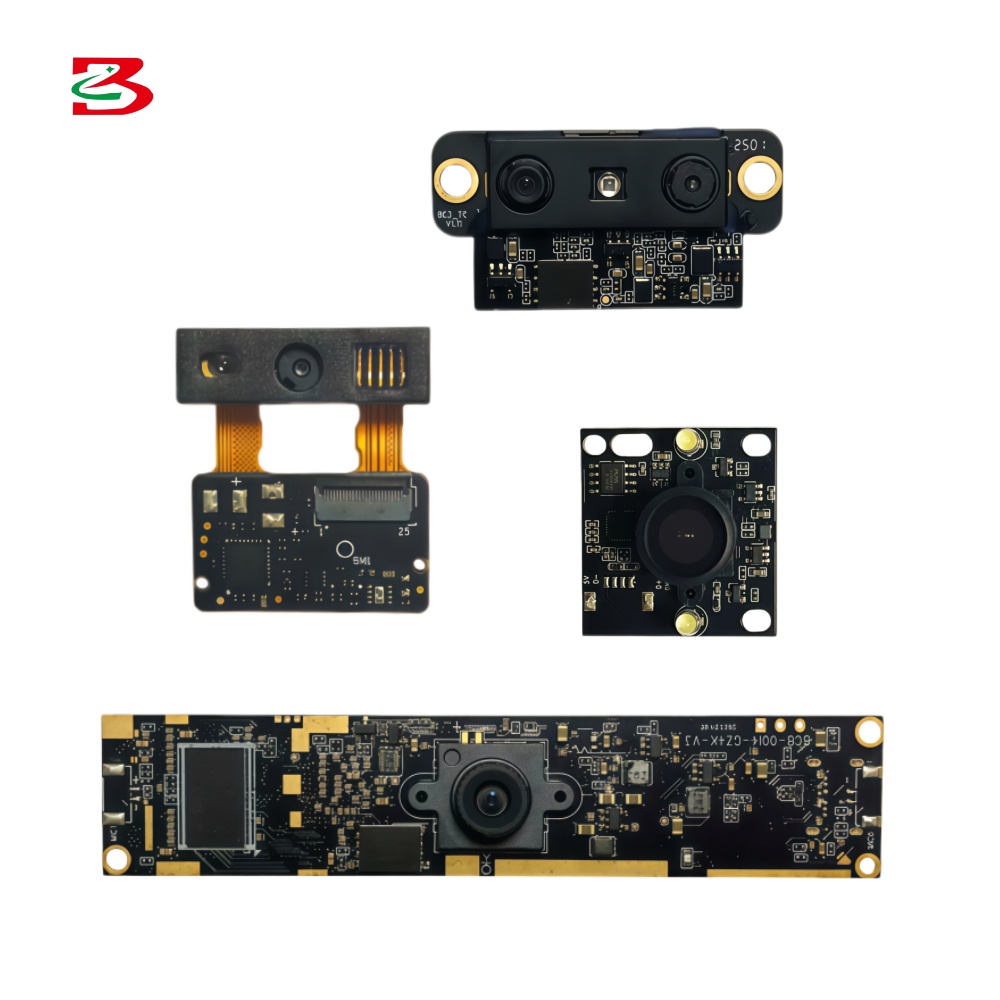
Um módulo de câmera industrial representa uma solução avançada de imagem projetada para ambientes profissionais exigentes, onde a confiabilidade e a precisão são fundamentais. Este dispositivo sofisticado integra sensores de alta resolução com óptica especializada para capturar informações visuais detalhadas em condições desafiadoras. O módulo de câmera industrial oferece qualidade excepcional de imagem, mantendo ao mesmo tempo durabilidade em instalações fabris, operações de controle de qualidade e sistemas de automação. A funcionalidade principal de um módulo de câmera industrial abrange a aquisição, o processamento e a transmissão em tempo real de imagens para sistemas de controle. Esses módulos possuem construção robusta, com carcaças estanques que protegem componentes sensíveis contra poeira, umidade e flutuações de temperatura. O módulo de câmera industrial opera perfeitamente dentro de sistemas integrados de visão, fornecendo dados críticos para tomada de decisões e otimização de processos. Características tecnológicas avançadas distinguem os módulos modernos de câmera industrial das alternativas voltadas ao consumidor. Sensores de alta velocidade permitem captura rápida de imagens para análise de objetos em movimento. A tecnologia de obturador global elimina artefatos de movimento, garantindo aquisição precisa de imagens. O módulo de câmera industrial incorpora interfaces padronizadas, como GigE Vision e USB 3.0, facilitando a integração fácil ao sistema. Ciência avançada de cores e otimização de faixa dinâmica proporcionam clareza superior de imagem em diversos cenários de iluminação. As aplicações dos módulos de câmera industrial abrangem inspeção de qualidade, detecção de defeitos, medição dimensional e orientação robótica. Instalações fabris utilizam esses módulos para inspeção visual automatizada de produtos nas linhas de produção. O módulo de câmera industrial revela-se indispensável na verificação de embalagens farmacêuticas, na inspeção de semicondutores e na avaliação da qualidade de alimentos. Sua integração em sistemas de visão computacional permite análise em tempo real, reduzindo erros de produção e melhorando a consistência do produto final em setores que exigem análise visual precisa.

 EN