
 EN



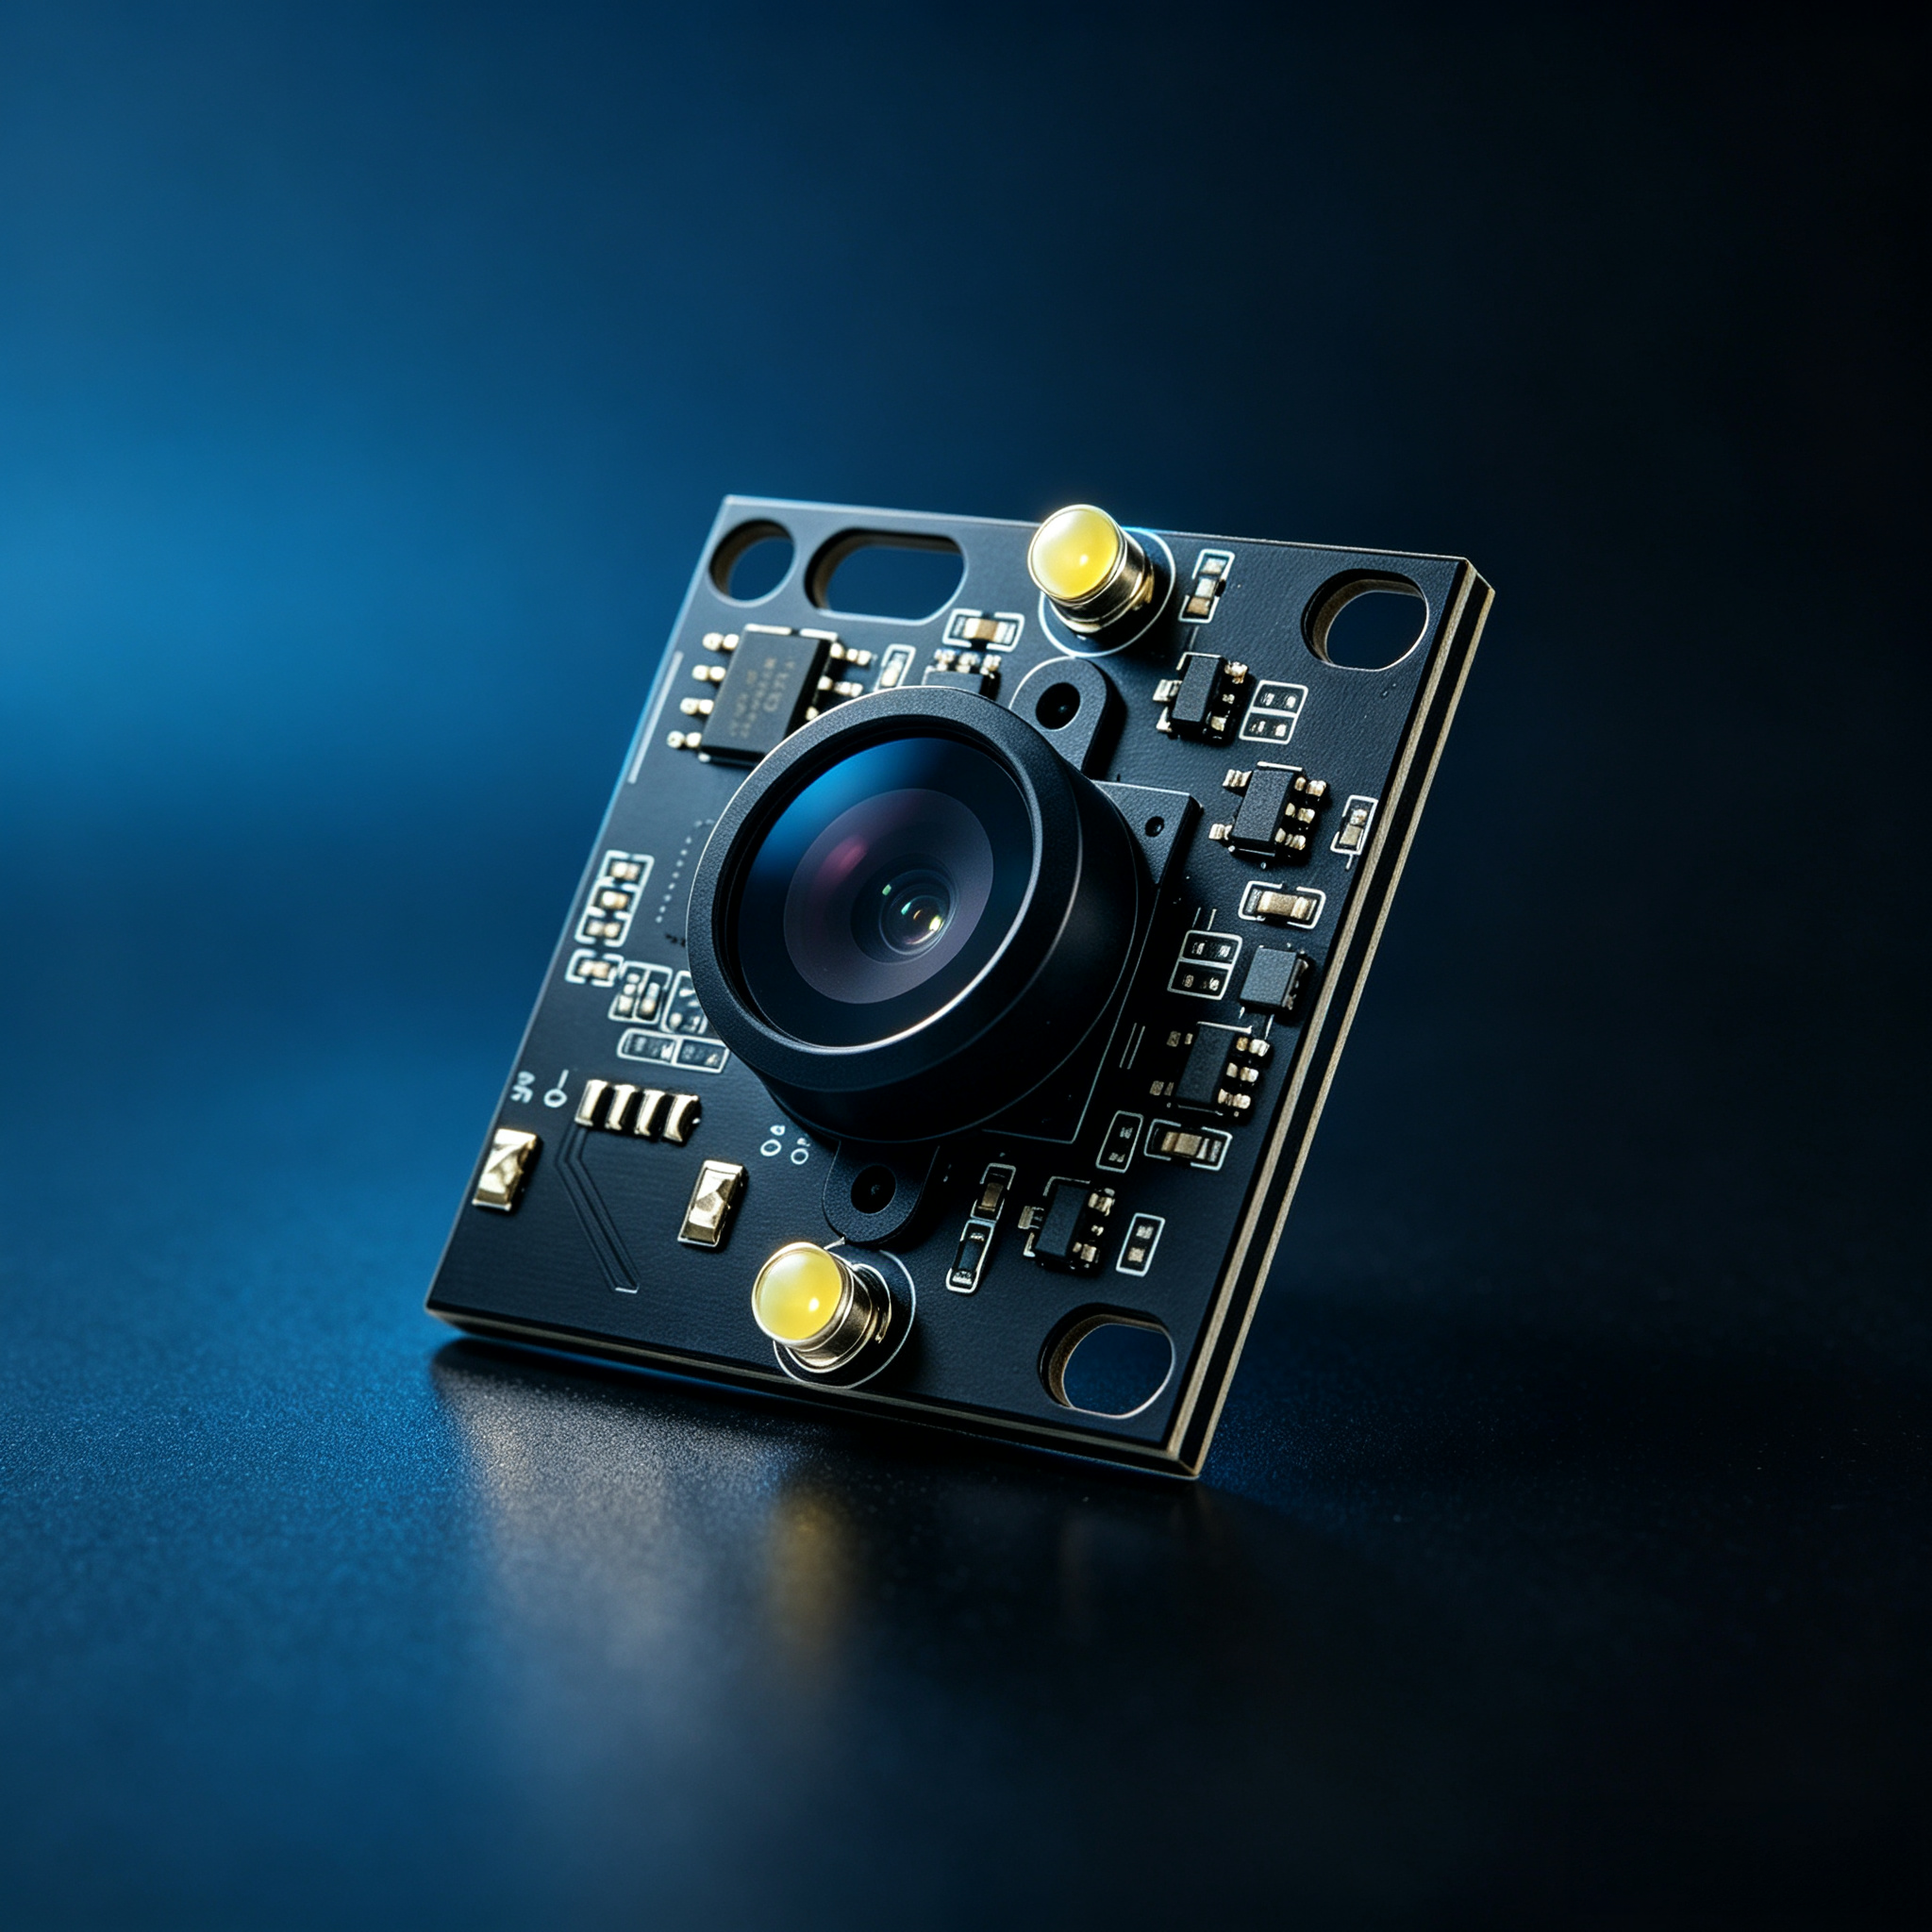
Wybór właściwego moduł kamery USB wybór odpowiedniego modułu kamery USB jest kluczowy dla osiągnięcia niezawodnej wydajności w zastosowaniach wizyjnych. Niezależnie od tego, czy budujesz zautomatyzowany system inspekcji, zestaw do kontroli jakości, czy inteligentną platformę nadzoru wizyjnego, wybór sprzętu obrazowego ma bezpośredni wpływ na dokładność, szybkość i opłacalność całego systemu. Moduł kamery USB stanowi optyczne i elektroniczne podstawy systemu wizyjnego, pozwalając na przechwytywanie surowych danych wizyjnych, które następnie są przetwarzane na użyteczną informację. Zrozumienie kluczowych kryteriów doboru zapewnia, że inwestycja odpowiada zarówno aktualnym wymaganiom, jak i potrzebom skalowalności w przyszłości.
Projekty wykorzystujące wizję maszynową obejmują różnorodne branże i zastosowania, z których każde stawia unikalne wymagania techniczne. Moduł kamery USB zaprojektowany do wykrywania wad z wysoką prędkością znacznie różni się od modułu zoptymalizowanego do obserwacji w słabym oświetleniu lub pomiarów 3D. Oceniając rozdzielczość, technologię czujnika, cechy obiektywu, stabilność interfejsu oraz możliwości integracji oprogramowania, można systematycznie zawężać wybór dostępnych opcji. W tym przewodniku omówione są kluczowe czynniki decyzyjne, które inżynierowie przemysłowi, integratorzy systemów oraz deweloperzy produktów powinni uwzględnić przy wyborze modułu kamery USB do konkretnego zadania z zakresu wizji maszynowej.
Zrozumienie podstawowych specyfikacji i technologii czujników
Wymagania dotyczące rozdzielczości i jakości obrazu
Rozdzielczość określa gęstość pikseli, jaką zapewnia moduł kamery USB, i ma bezpośredni wpływ na szczegółowość przechwytywanych i analizowanych obrazów. Czujniki o wyższej rozdzielczości pozwalają na rejestrowanie subtelniejszych szczegółów, co umożliwia wykrywanie mniejszych wad, dokładne pomiary oraz poprawę dokładności klasyfikacji. Jednak wyższa rozdzielczość zwiększa również przepustowość danych, zapotrzebowanie obliczeniowe oraz opóźnienie systemu. W wielu zadaniach przemysłowej inspekcji rozdzielczość 1080p lub 2K zapewnia optymalny kompromis między szczegółowością obrazu a szybkością przetwarzania. W przypadku zastosowań wymagających wysokiej precyzji pomiarów lub wykrywania mikroskopijnych wad konieczna staje się rozdzielczość 4K lub wyższa, mimo większego obciążenia obliczeniowego. Przed wybraniem maksymalnej rozdzielczości należy dokładnie ocenić konkretne wymagania dotyczące wykrywania, ponieważ nadmierna specyfikacja zwiększa koszty bez proporcjonalnego wzrostu wydajności.
Typ czujnika i czułość na światło
Podstawowa technologia czujników w module kamery USB określa jej wydajność w różnych warunkach oświetlenia. Czujniki CMOS dominują w nowoczesnych projektach ze względu na niższe zużycie energii, szybsze prędkości odczytu oraz wbudowane możliwości przetwarzania. Czujniki CCD, choć obecnie rzadsze, zapewniają lepszą jednorodność obrazu i czułość na światło w zastosowaniach specjalistycznych. Czujniki z migawką globalną przechwytują całą klatkę jednocześnie, eliminując zniekształcenia przewijania w scenach z szybko poruszającymi się obiektami, podczas gdy konstrukcje z migawką przewijaną przetwarzają piksele linia po linii, co pozwala na obniżenie kosztów w zastosowaniach z nieruchomymi obiektami. Czujniki monochromatycznych modułów kamer USB zapewniają wyższą czułość na światło niż ich wersje kolorowe, ponieważ nie stosują filtrów długości fal. Przy wyborze między tymi opcjami technologicznymi należy wziąć pod uwagę spójność oświetlenia w środowisku oraz charakter ruchu obiektów.
Uwagi optyczne i mechaniczne
Wybór obiektywu i pole widzenia
Obiektyw zintegrowany z modułem kamery USB określa pole widzenia, odległość roboczą oraz charakterystykę głębokości ostrości. Obiektywy o stałej ostrości upraszczają integrację i obniżają koszty, ale pozbawiają elastyczności w dostosowywaniu ostrości. Konstrukcje z regulowaną ostrością pozwalają na dopasowanie pola widzenia, lecz wymagają kalibracji mechanicznej oraz okresowego przestrajania ostrości. Obiektywy szerokokątne pozwalają na ujęcie większych obszarów i są przydatne w ogólnego przeznaczenia systemach monitoringu, podczas gdy konfiguracje teleobiektywowe zawężają pole widzenia, umożliwiając szczegółową inspekcję odległych obiektów. Fizyczne ograniczenia aplikacji — dostępna przestrzeń montażowa, odległość od obiektu oraz kąt widzenia — decydują, który typ obiektywu najlepiej spełnia praktyczne wymagania. Przetestuj specyfikacje pola widzenia i głębokości ostrości w warunkach rzeczywistego układu montażowego, aby potwierdzić ich przydatność przed wdrożeniem.
Jakość wykonania i odporność środowiskowa
Środowiska przemysłowe często wiążą się z fluktuacjami temperatury, wilgocią, pyłem, wibracjami oraz naprężeniami mechanicznymi. Wytrzymałym modułem kamery USB jest ten, który zawiera materiały wysokiej jakości, uszczelnione ścieżki optyczne oraz konstrukcję mocowania odporną na wibracje. Obudowy ze stali nierdzewnej lepiej zapobiegają korozji niż standardowe obudowy aluminiowe w środowiskach o wysokim stężeniu chemicznym. Stopnie ochrony IP określają poziom odporności na pył i wodę: stopień IP67 umożliwia tymczasowe zanurzenie, podczas gdy niższy stopień IP54 zapewnia ochronę przed pyłem i bryzgami. Stabilność termiczna ma znaczenie w zastosowaniach wystawionych na szeroki zakres temperatur; moduły premium zawierają systemy zarządzania ciepłem, które utrzymują stałą jakość obrazu mimo zmian warunków. Odporność środowiskowa zapobiega wcześniejszemu zużyciu i kosztownym przestojom systemu, co uzasadnia inwestycję w komponenty przeznaczone specjalnie do zastosowań przemysłowych.
Interfejs, integracja i zgodność systemowa
Łącze USB i przepustowość
Standardy interfejsu USB — w szczególności USB 3.0 i USB 3.1 — zapewniają wystarczającą przepustowość do transmisji strumieni wideo o wysokiej rozdzielczości. USB 3.0 oferuje przepustowość do 400 megabajtów na sekundę, co jest wystarczające dla większości zastosowań HD i 4K przy rozsądnych częstotliwościach odświeżania obrazu. USB 2.0, mimo teoretycznej przepustowości do 480 megabajtów na sekundę, w praktyce ogranicza się przez współdzielenie pasma, dlatego nadaje się do zastosowań o niższej rozdzielczości lub obniżonej częstotliwości odświeżania obrazu. Przy wyborze modułu kamery USB upewnij się, że wersja USB jest zgodna z możliwościami Twojego systemu hosta oraz spełnia wymagania dotyczące częstotliwości odświeżania obrazu przy docelowej rozdzielczości. Istotne są również ograniczenia długości kabla; aktywne kable przedłużające USB 3.0 pozwalają przekroczyć standardowe limity długości, ale wiążą się z dodatkowymi kosztami i zwiększoną złożonością. Przetestuj rzeczywistą wykorzystaną przepustowość w warunkach produkcyjnych, a nie polegaj wyłącznie na teoretycznych maksymalnych wartościach.
Wsparcie sterowników i integracja oprogramowania
Bezproblemowa integracja zależy od dostępności sterowników, wsparcia dla SDK oraz zgodności z twoim frameworkiem przetwarzania obrazu. Dostawcy przemysłowych modułów kamer USB dostarczają sterowników do systemów Windows, Linux oraz czasem do specjalizowanych systemów operacyjnych czasu rzeczywistego. Kompletność SDK decyduje o tym, czy można programowo korzystać z zaawansowanych funkcji — trybów wyzwalania, kontroli ekspozycji, regulacji bilansu bieli oraz synchronizacji klatek. Otwarte standardy, takie jak GenICam i GigE Vision, zapewniają interoperacyjność między różnymi modelami kamer i dostawcami, ograniczając ryzyko uzależnienia od konkretnego producenta. Przed zakupem należy potwierdzić dojrzałość sterowników, częstotliwość ich aktualizacji oraz szybkość reakcji obsługi technicznej. Starsze systemy czasem mają problemy z nowszymi modelami kamer z powodu luk w zgodności; wcześniejsze testowanie integracji pozwala uniknąć kosztownych przebudów w fazie wdrażania.
Najczęściej zadawane pytania
Jaką rozdzielczość wybrać do wykrywania wad przemysłowych?
Wybór rozdzielczości zależy od najmniejszego rozmiaru wad, które należy niezawodnie wykryć. Zazwyczaj każdy piksel powinien obejmować kątowowo wielkość pięć do dziesięciu razy mniejszą niż minimalny wymiar wady, aby zapewnić skuteczne wykrywanie. W przypadku zadrapań na powierzchni o szerokości poniżej 0,5 mm konieczna staje się rozdzielczość 4K w połączeniu z odpowiednimi optykami. Dla większych wad lub zadań związanych z odczytem etykiet często wystarcza rozdzielczość 1080p. Rozpocznij od określenia minimalnego rozmiaru wykrywanej wady, oblicz niezbędną gęstość pikseli, a następnie dobierz odpowiedni moduł kamery USB. Przekroczenie rzeczywistych potrzeb pod względem rozdzielczości marnuje zasoby obliczeniowe i zwiększa koszty systemu bez korzyści dla jego wydajności.
Czy pojedynczy moduł kamery USB może obsługiwać jednocześnie wiele zadań przemysłowego widzenia maszynowego?
Pojedynczy moduł kamery USB nie jest w stanie fizycznie przechwytywać wielu scen jednocześnie, ale oprogramowanie może analizować kolejne klatki w celu realizacji wielu zadań w ramach dostępnego budżetu przetwarzania. Jednak dedykowane kamery zoptymalizowane pod kątem konkretnych zadań zazwyczaj osiągają lepsze wyniki niż kompromisowe rozwiązania wielozadaniowe. Systemy widzenia maszynowego obsługujące różnorodne wymagania — na przykład jednoczesną analizę kolorów i temperatury — często wykorzystują wiele specjalizowanych modułów kamer zamiast zmuszać jedną kamerę do spełniania sprzecznych wymagań. Oceń, czy wymagania wielozadaniowe rzeczywiście wymuszają użycie rozwiązań jednomodułowych, czy raczej korzystają z konfiguracji kamer zaprojektowanych specjalnie pod kątem określonych zadań.
W jaki sposób częstotliwość klatek wpływa na wydajność systemu widzenia maszynowego?
Częstotliwość klatek określa, jak często moduł kamery USB przechwytuje obrazy i ma bezpośredni wpływ na zdolność wykrywania poruszających się obiektów. Wyższe częstotliwości klatek umożliwiają płynniejsze śledzenie oraz lepsze wykrywanie szybkich zdarzeń, ale zwiększają przepustowość danych i obciążenie obliczeniowe. Zastosowania inspekcyjne w warunkach statycznych dobrze funkcjonują przy niższych częstotliwościach klatek — od 5 do 15 klatek na sekundę — podczas gdy systemy taśmociągowe wysokiej prędkości wymagają 30–120 klatek na sekundę. Dostosuj częstotliwość klatek do prędkości ruchu obiektu oraz dostępnej mocy obliczeniowej. Przekraczanie niezbędnej częstotliwości klatek niepotrzebnie obciąża przepustowość sieciową i moc obliczeniową; zbyt niska częstotliwość klatek powoduje pomijanie zdarzeń lub rozmycie ruchu, co pogarsza dokładność wykrywania.