industrial camera modules
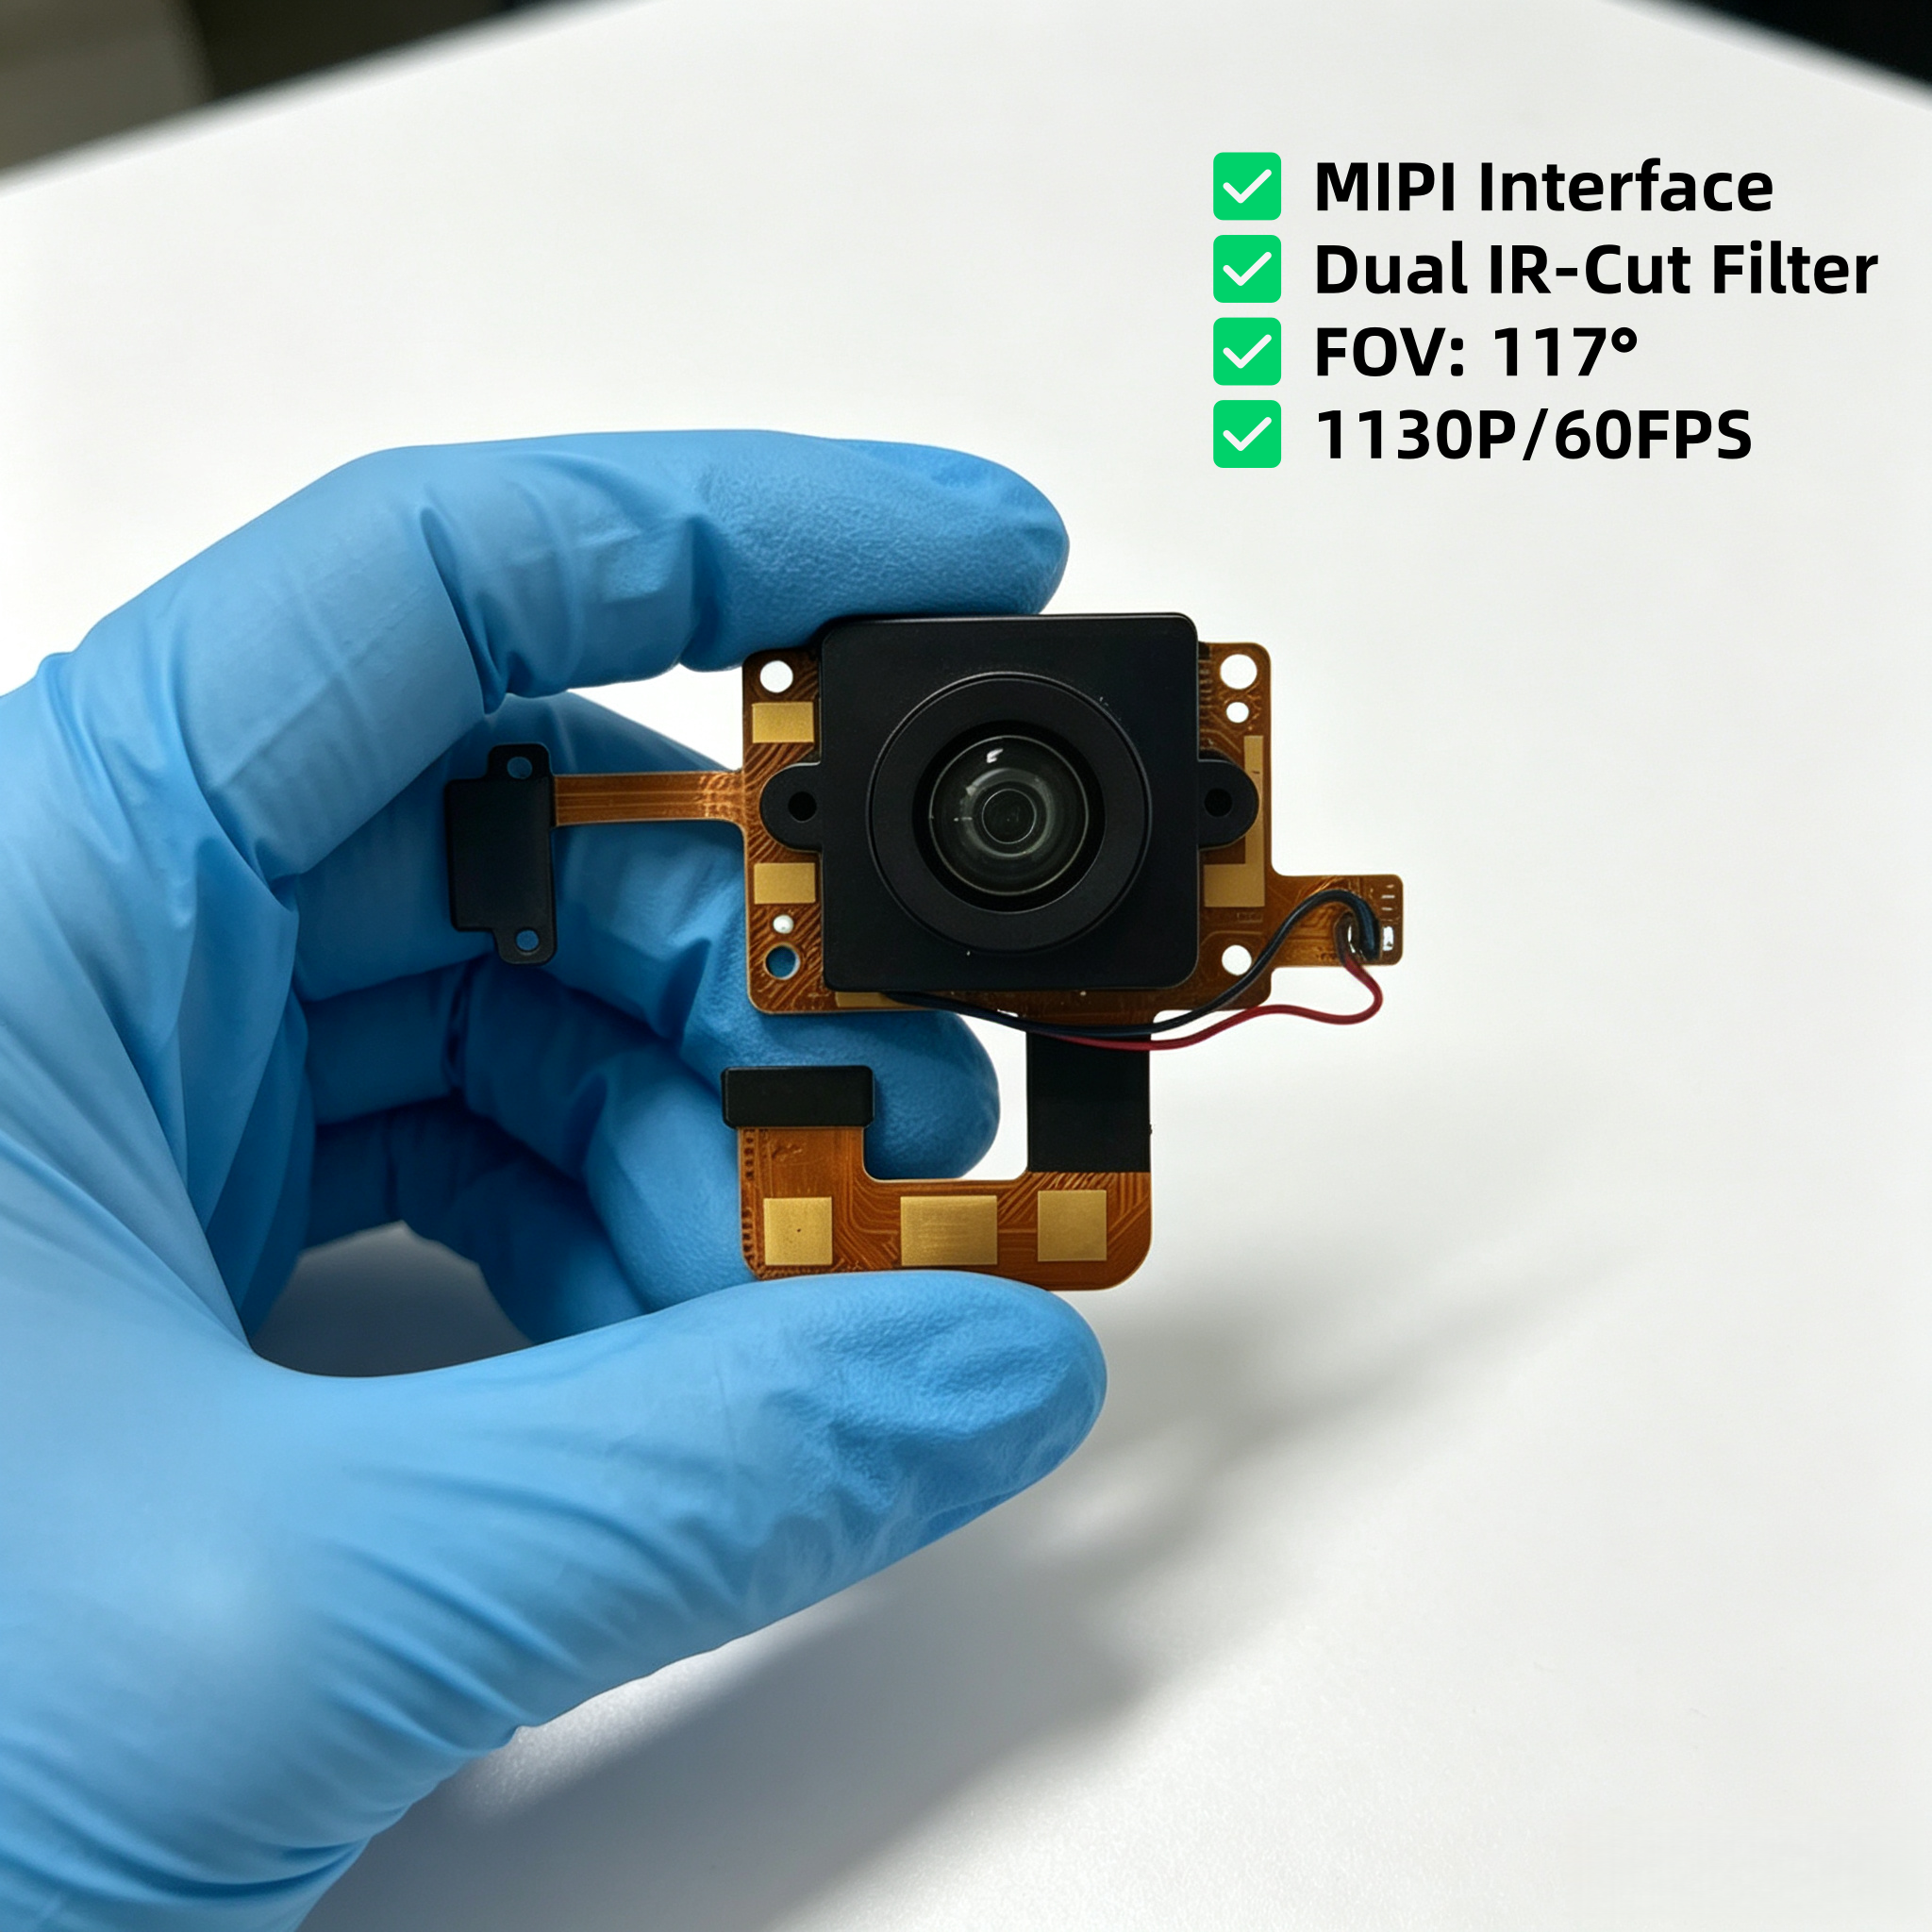
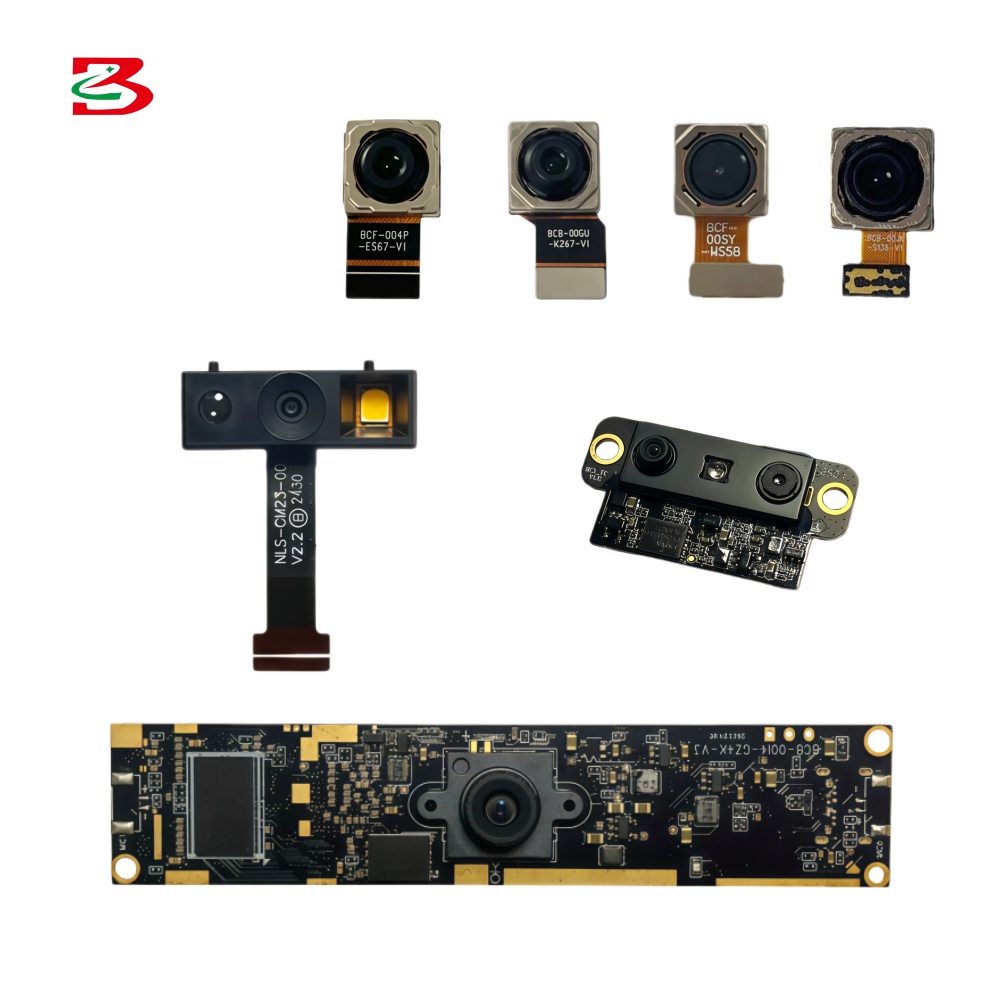
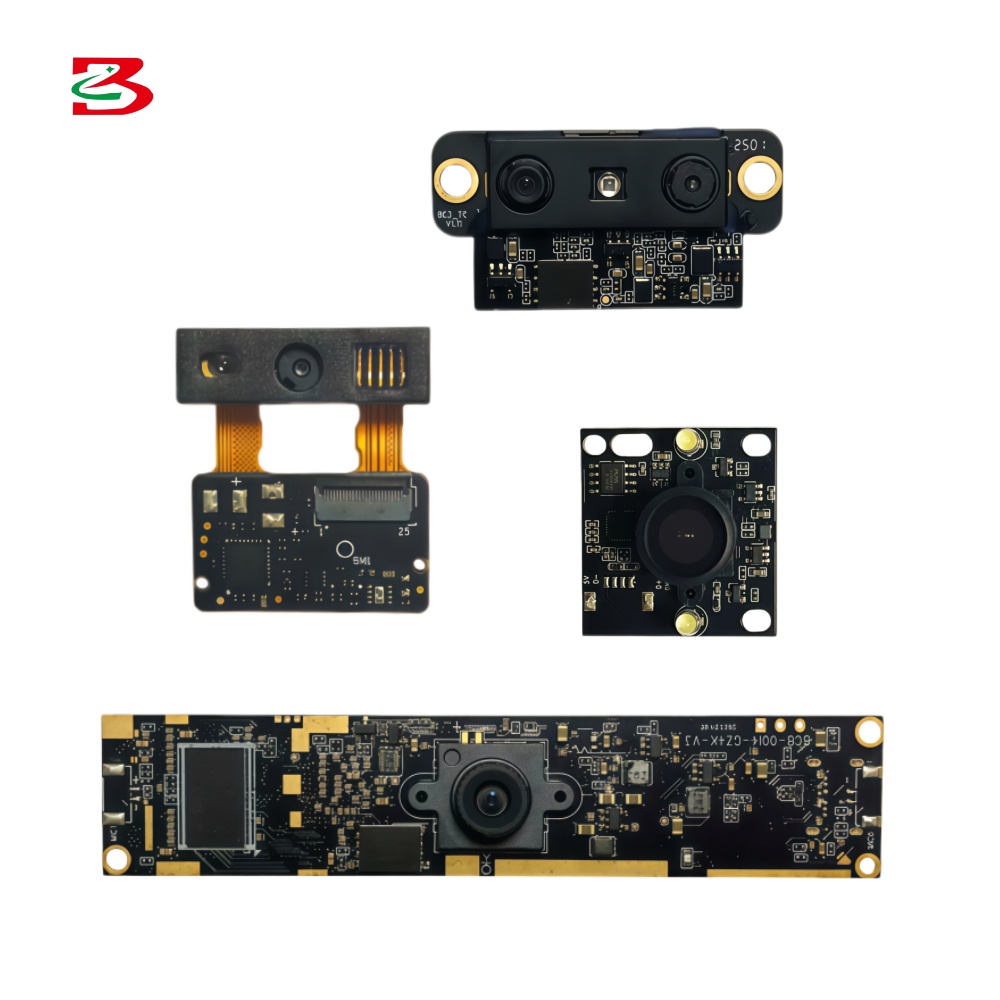
Industrial camera modules represent advanced imaging solutions designed to capture high-quality visual data in demanding manufacturing and inspection environments. These sophisticated devices integrate lens systems, sensors, and processing capabilities into compact units that deliver precise image acquisition for critical applications. Industrial camera modules function by converting optical information into digital signals, enabling real-time monitoring and analysis of production processes. The technological features of industrial camera modules include high-resolution sensors ranging from megapixels to ultra-high-definition formats, fast frame rates for rapid motion capture, and robust construction that withstands harsh factory conditions. Advanced industrial camera modules incorporate global shutter technology, reducing motion blur and ensuring accurate image capture during fast-moving operations. Temperature-resistant housings and sealed optical components protect industrial camera modules from dust, moisture, and thermal fluctuations common in industrial settings. These modules support multiple interface standards including USB, GigaE, and specialized industrial protocols for seamless integration into existing systems. The primary applications of industrial camera modules span quality control, machine vision inspection, automation guidance, and defect detection across diverse industries. Manufacturing facilities deploy industrial camera modules for real-time product inspection, ensuring consistent quality and reducing defective items reaching customers. In pharmaceutical and food processing industries, industrial camera modules verify packaging integrity and proper labeling. The versatility and precision of industrial camera modules make them indispensable tools for modern industrial automation and quality assurance programs.

 EN